1. 按实际大小 / 100% 打印,并检查校准线
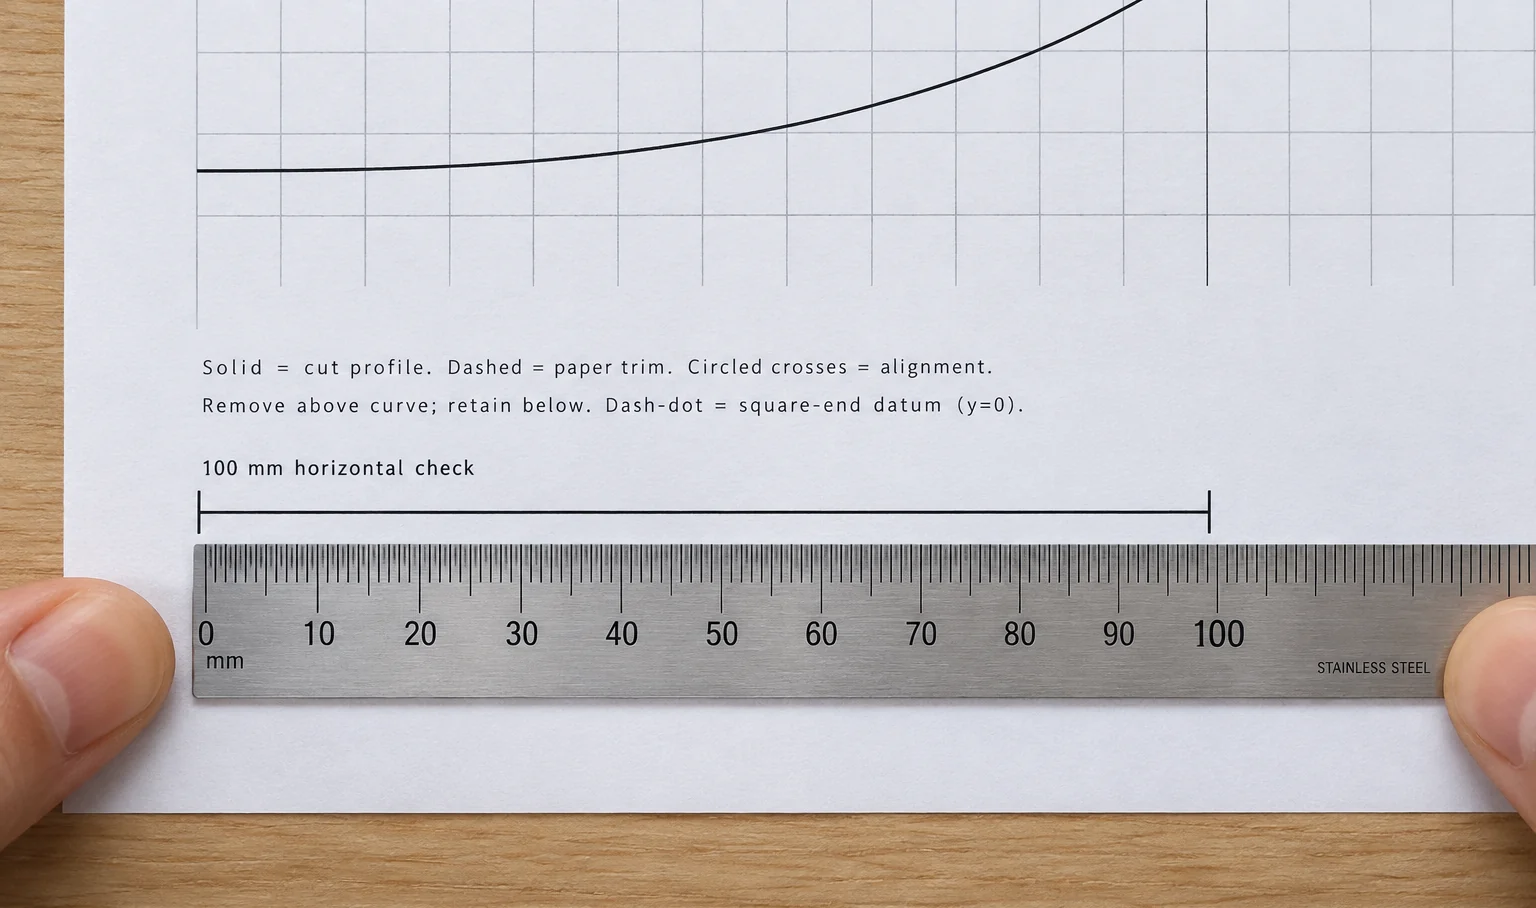
在计算器和打印对话框中选择相同的 A4、Letter、A3 或 Tabloid 纸张。所有页面必须来自同一个导出文件;A3、Tabloid 可以减少拼接,但打印机必须支持该纸张。
在 PDF 阅读器中选择“实际大小”或自定义比例 100%,关闭“适应页面”“缩小超大页面”“每张纸打印多页”和海报二次分页。请单面打印,确保每张模板都能用于拼接。
测量两端标记之间的距离:横向校准线为 100 mm,纵向校准线为 20 mm。每张待用纸都应检查;任一方向不符时,检查打印设置并重新打印,不能拉伸纸张补偿。
2. 按大页码排列所有页面
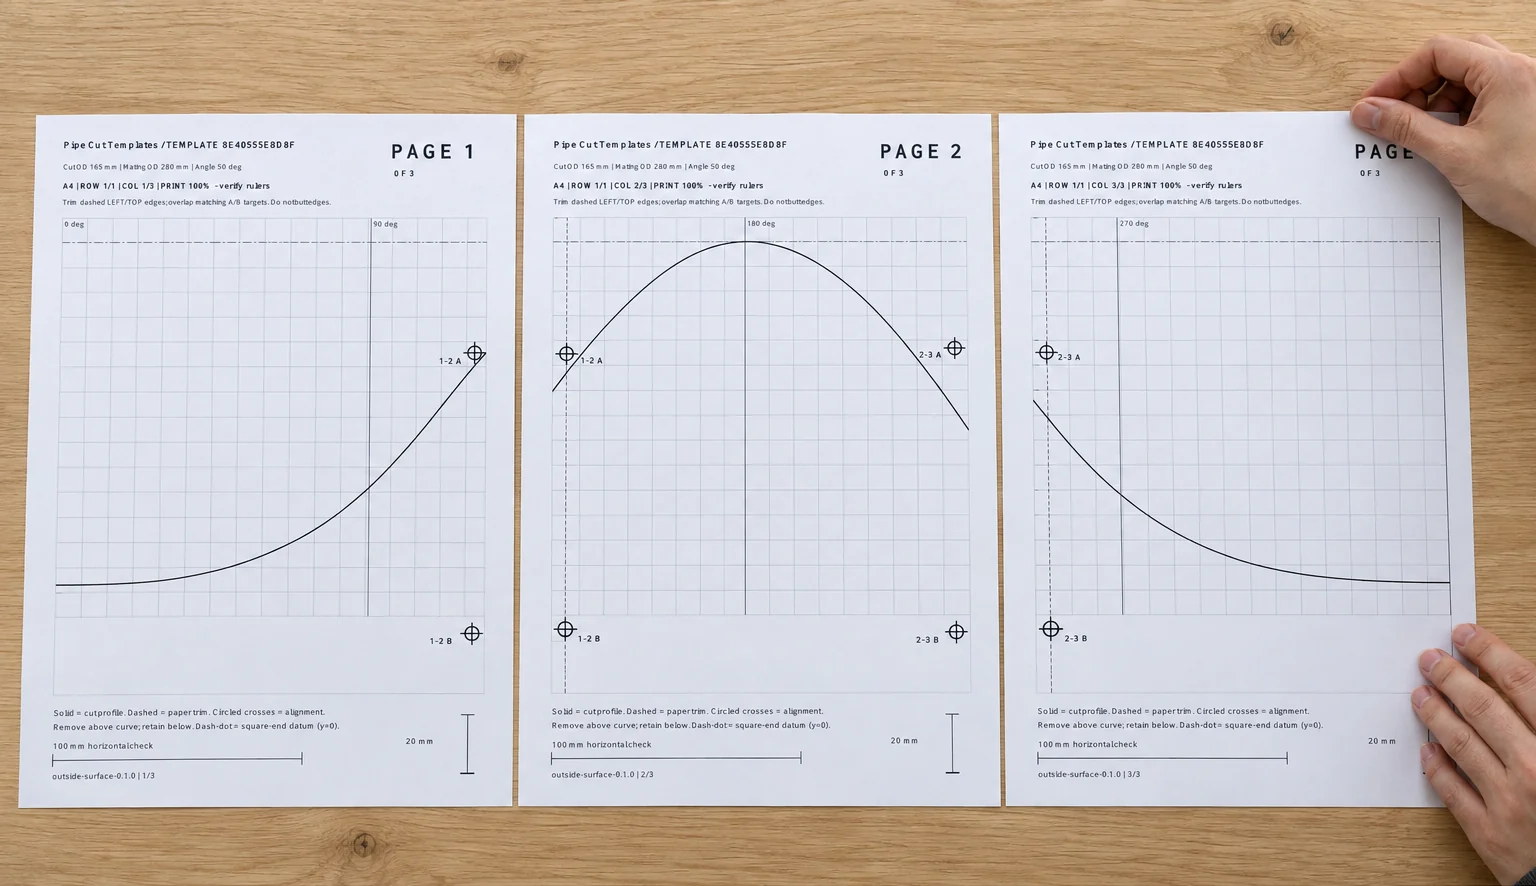
按大页码和行列标注,先从左向右,再从上向下排列。确认每页的模板编号和纸张尺寸一致,也可参照网页中的拼接布局。
单页模板不需要拼接。不要为了减少页数而改变实测管材尺寸,否则会改变模板本身。
3. 只裁有相邻页的指定边
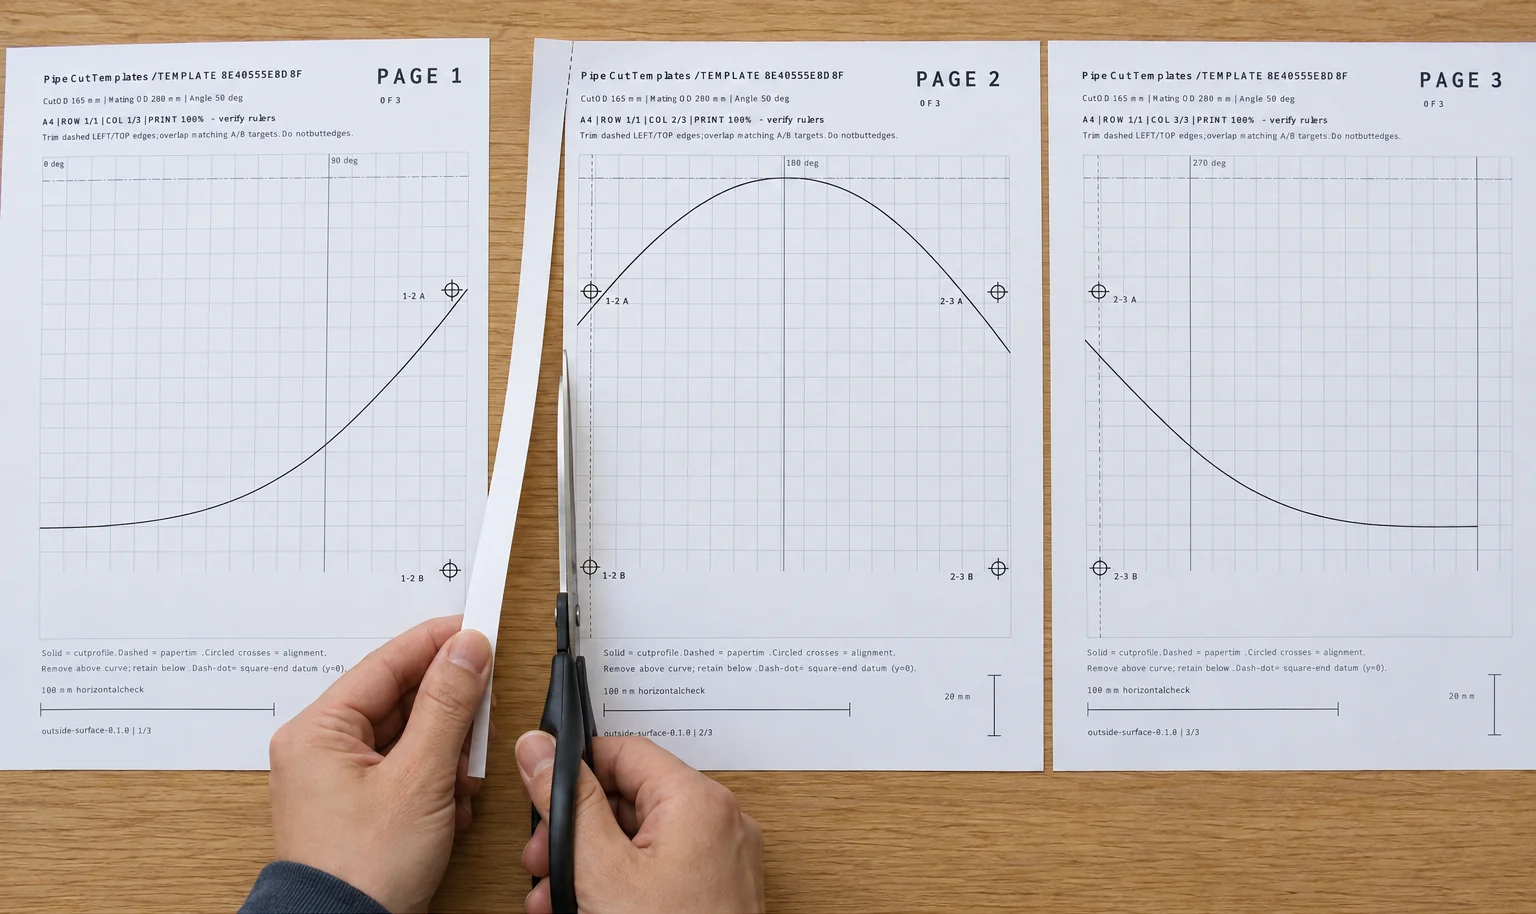
如果左侧或上方有相邻页,沿该边穿过对齐标识中心的虚线裁边;没有相邻页的外边保持不裁。
裁边线外是前一张纸的重复内容。裁掉它是为重叠拼接作准备,不会缩短应有的展开模板。
4. 重叠纸张,同时对齐 A/B 标识
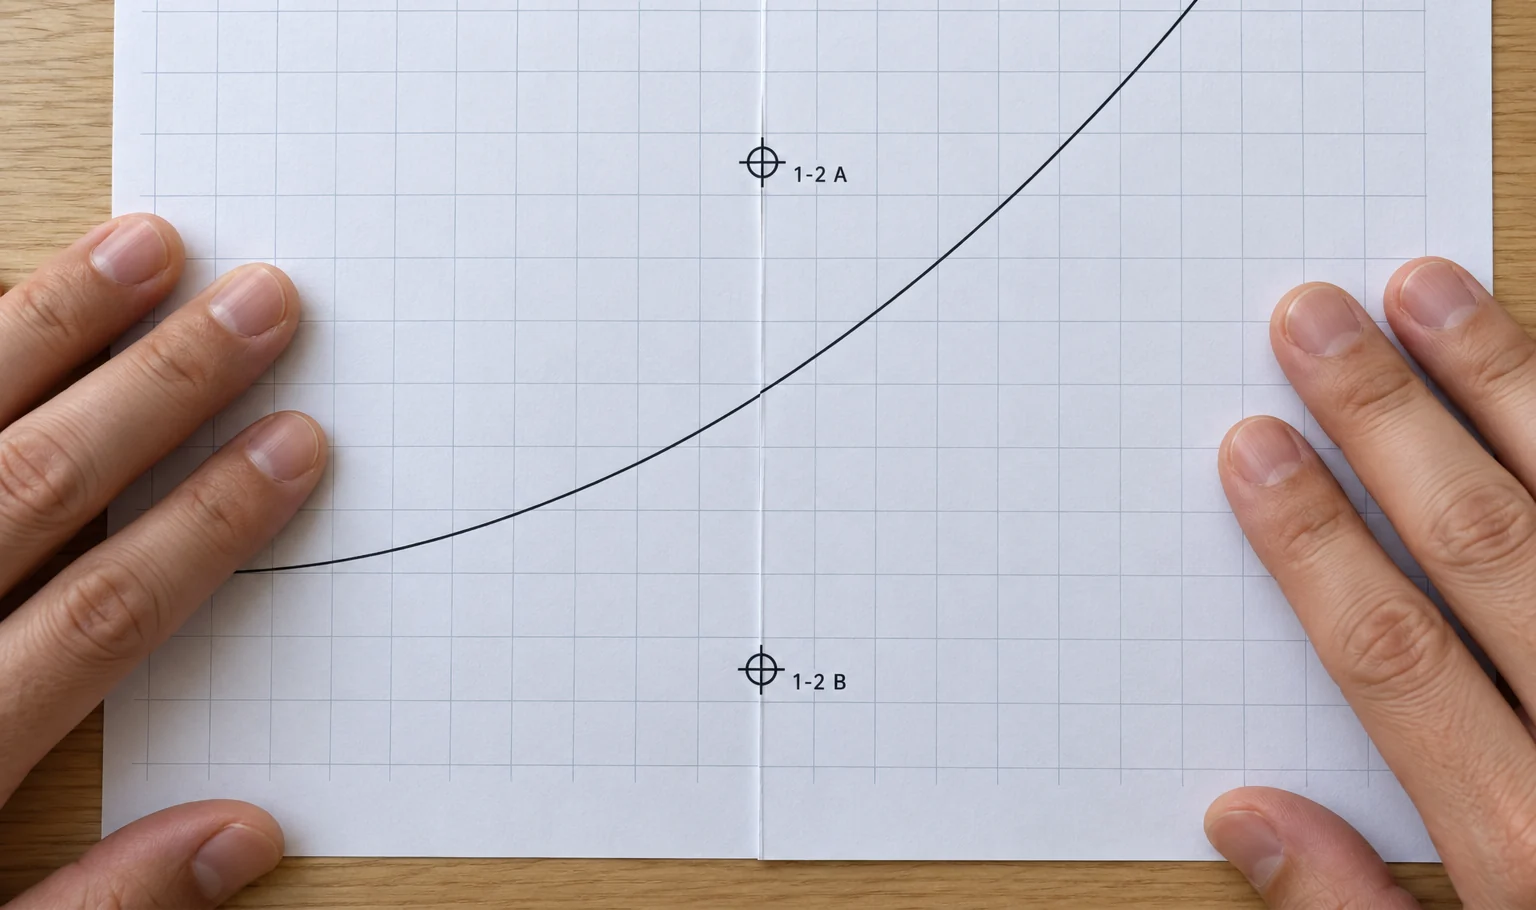
将裁好的边覆盖到相邻页。例如“1-2 A”对齐另一个“1-2 A”,同时将“1-2 B”也对齐。两个标识一起匹配可减少旋转错位;纵向拼接同样处理。
不要把纸张边缘直接对接,也不要因为曲线出现在重叠区域就删掉拼好后的部分轮廓。圆圈十字用于对齐,不是切割线。
5. 固定接缝,再检查曲线连续性
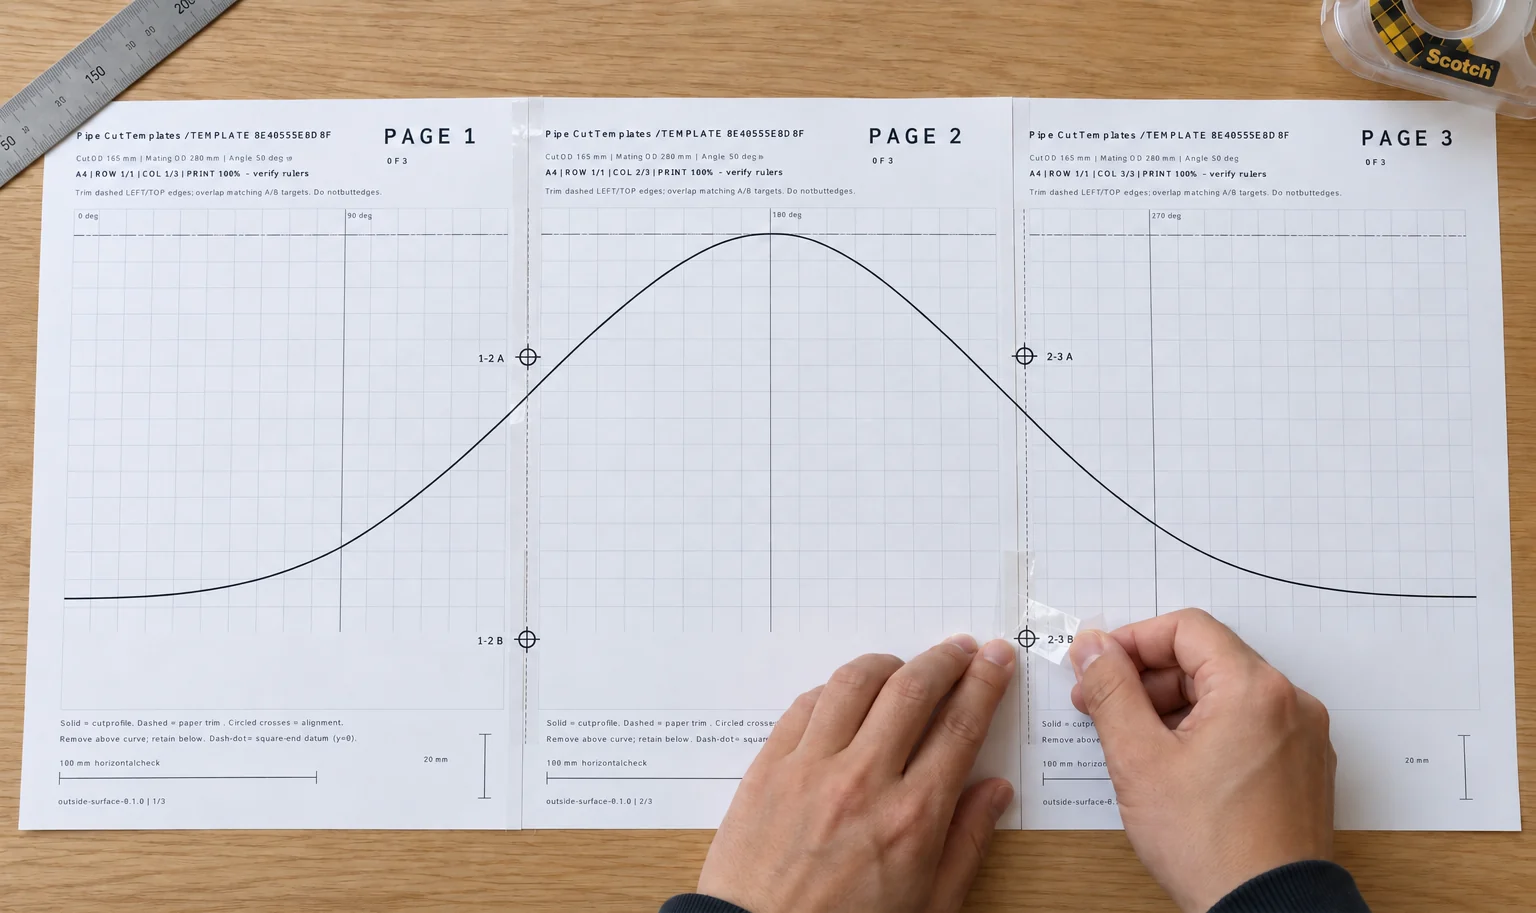
保持两处配对标识不移动,用胶带固定接缝;固定后再次检查相邻处的曲线和网格是否连续。
分页的重叠量不是模板管周接缝需要额外增加的宽度。应以印刷的参考线定位,不能以空白纸边定位。
6. 沿实线裁出纸模板
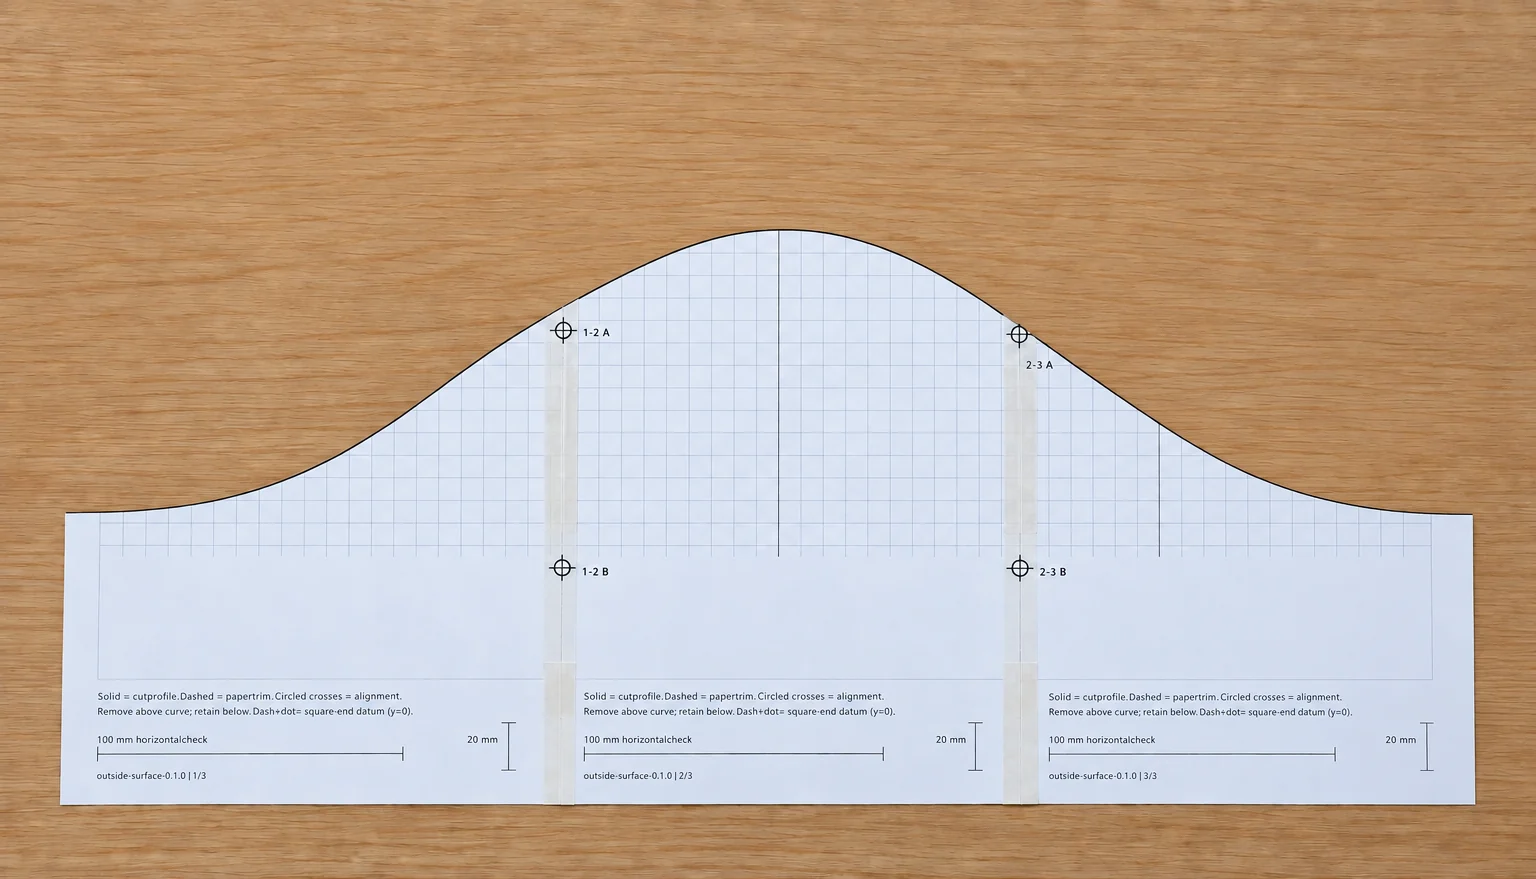
沿实线裁纸。模板中的说明标示曲线上方为去除纸张、下方为保留纸张;虚线和圆圈十字只用于纸张裁边与对齐。
这一步得到的是纸质放样辅助工具,不验证金属切割精度、壁厚补偿、坡口、焊接间隙或割缝。
7. 将拼好的模板包覆到管材上
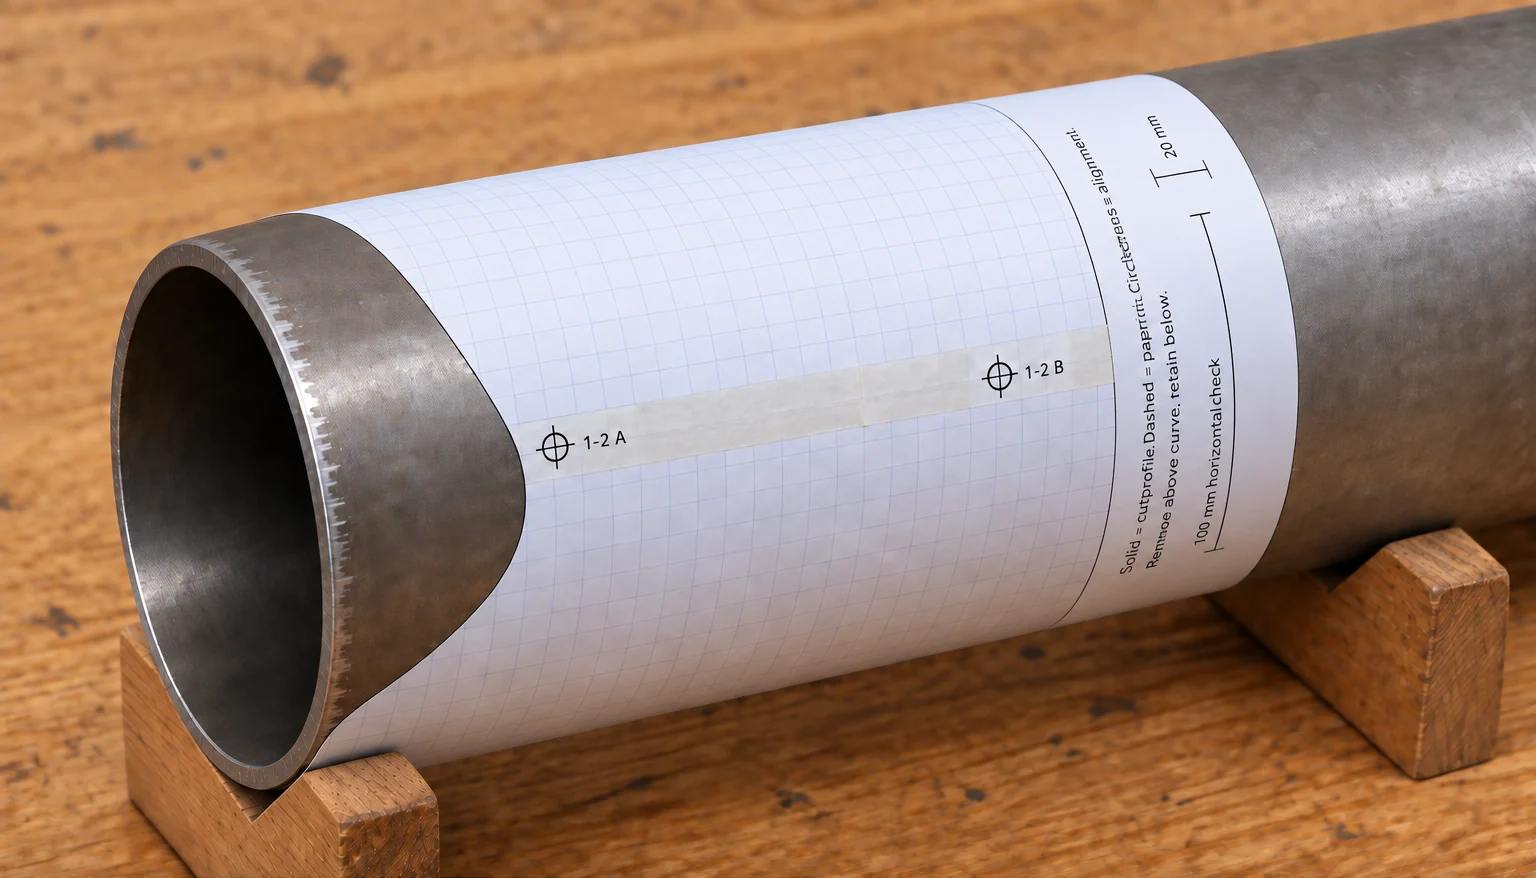
保持模板与管轴正交,将印刷的接缝参考线放在同一条轴向母线上。保留清晰可见的点划平端基准线,避免拉伸纸张、鼓包或褶皱。
正式加工前,请结合实际工艺要求并在合适的试件上确认。模板仅表示外表面几何,不含壁厚、焊接间隙、坡口或割缝补偿。
对不齐时,先检查哪里?
校准尺偏短或偏长:检查缩放与纸张设置。标识对齐但曲线不连续:核对页码顺序、模板编号,确认来自同一个文件。包裹后纸张歪斜:检查印刷接缝参考线和管轴方向。
模板周长与管材不符:核对实测外径、公称管径和输入单位。模板编号一致只说明排版参数相同,不能替代实体校准线测量。